செய்தி

நவீன கான்கிரீட் தொகுதி உற்பத்தி வரிசையை என்ன அமைப்புகள் உருவாக்குகின்றன?

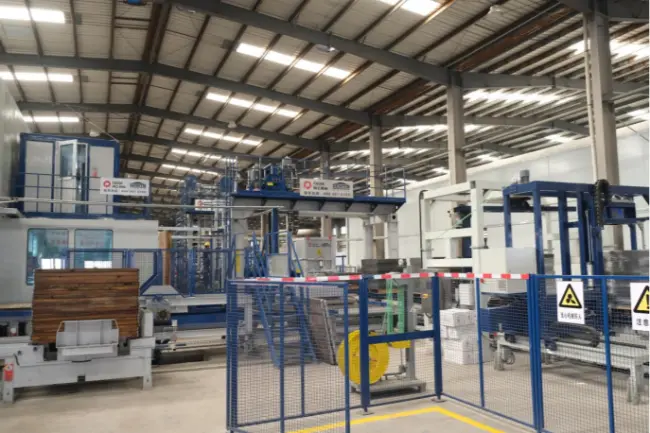
ஒரு நவீன கான்கிரீட் தொகுதி உற்பத்தி வரிசையானது பல ஒன்றோடொன்று இணைக்கப்பட்ட அமைப்புகளைக் கொண்டுள்ளது: மூலப்பொருள் சேமிப்பு மற்றும் தொகுப்பு, கான்கிரீட் கலவை, பொருள் கடத்தல், தொகுதி உருவாக்கம், தட்டு கையாளுதல், குணப்படுத்துதல், முடிக்கப்பட்ட தயாரிப்பு க்யூபிங் மற்றும் பேக்கேஜிங் மற்றும் மையப்படுத்தப்பட்ட கட்டுப்பாடு. ஒன்றாக, இந்த அமைப்புகள் மொத்தங்கள், சிமெண்ட், நீர் மற்றும் பிற பொருத்தமான பொருட்களை முடிக்கப்பட்ட கான்கிரீட் தொகுதிகள் மற்றும் ஒரு ஒருங்கிணைந்த உற்பத்தி செயல்முறை மூலம் நடைபாதை தயாரிப்புகளாக மாற்றுகின்றன.

இருப்பினும், உற்பத்தி வரி என்பது ஒரே தொழிற்சாலையில் நிறுவப்பட்ட இயந்திரங்களின் தொகுப்பு அல்ல. ஒவ்வொரு அமைப்பும் இணக்கமான வேகத்தில் செயல்பட வேண்டும், தேவையான பொருள் அளவைக் கையாள வேண்டும் மற்றும் அடுத்த கட்டத்தின் உற்பத்தி தேவைகளைப் பூர்த்தி செய்ய வேண்டும். ஒரு உயர் செயல்திறன்தொகுதி செய்யும் இயந்திரம், எடுத்துக்காட்டாக, மிக்சர் கான்கிரீட்டை மிக மெதுவாக வழங்கினால் அல்லது க்யூரிங் சிஸ்டத்தால் வடிவமைக்கப்பட்ட தயாரிப்புகளை சரியான நேரத்தில் செயல்படுத்த முடியாவிட்டால், அதன் எதிர்பார்க்கப்படும் வெளியீட்டை வழங்க முடியாது.


உற்பத்தியாளர்கள் புதிய தொழிற்சாலையைத் திட்டமிடுவது அல்லது ஏற்கனவே உள்ள வசதியை மேம்படுத்துவது, இந்த அமைப்புகள் எவ்வாறு இணைந்து செயல்படுகின்றன என்பதைப் புரிந்துகொள்வது சரியானதைத் தேர்ந்தெடுப்பதற்கான முதல் படியாகும்.கான்கிரீட் தொகுதி உற்பத்தி வரி.

1. கான்கிரீட் தொகுதி உற்பத்தி வரிசையில் உள்ள முக்கிய அமைப்புகள் யாவை?

ஒரு முழுமையான உற்பத்தி வரியை பொதுவாக எட்டு செயல்பாட்டு அமைப்புகளாகப் பிரிக்கலாம். சரியான உள்ளமைவு இலக்கு தயாரிப்புகள், தேவையான வெளியீடு, ஆட்டோமேஷன் நிலை, தொழிற்சாலை அமைப்பு மற்றும் முதலீட்டுத் திட்டம் ஆகியவற்றைப் பொறுத்தது.

1.1 மூலப்பொருள் சேமிப்பு மற்றும் தொகுப்பு அமைப்பு

ஒவ்வொரு கான்கிரீட் தயாரிப்பும் மூலப்பொருட்களுடன் தொடங்குகிறது. அவற்றின் தரம், நிலைத்தன்மை மற்றும் விகிதாச்சாரங்கள் முடிக்கப்பட்ட தொகுதிகளின் பண்புகளை நேரடியாக பாதிக்கின்றன.

ஒரு பொதுவான மூலப்பொருள் கையாளுதல் மற்றும் தொகுதி அமைப்பில் பின்வருவன அடங்கும்:

•மணல், நொறுக்கப்பட்ட கல் மற்றும் பிற திரட்டுகளுக்கான மொத்த சேமிப்பு தொட்டிகள்.

•மொத்த சிமெண்ட் சேமிப்பிற்கான சிமெண்ட் குழிகள்.

•பேட்ச் சாதனங்களுக்கு சிமெண்டை மாற்றுவதற்கான திருகு கன்வேயர்கள்.

•வெவ்வேறு பொருள் பின்னங்களை அளவிடுவதற்கான மொத்த தொகுப்பு உபகரணங்கள்.

•கான்கிரீட் கலவையை கட்டுப்படுத்துவதற்கான நீர் மற்றும் கலப்பு அளவு அலகுகள்.

ஒவ்வொரு மூலப்பொருளும் மிக்சியில் நுழைவதற்கு முன் தேவையான அளவுகளை பேட்ச் சிஸ்டம் அளவிடுகிறது. துல்லியமான விகிதாச்சாரமானது ஒரு உற்பத்தித் தொகுப்பிலிருந்து மற்றொன்றுக்கு சீரான கலவை பண்புகளை பராமரிக்க உதவுகிறது.

உள்நாட்டில் கிடைக்கும் மொத்த அல்லது மறுசுழற்சி செய்யப்பட்ட பொருட்களுடன் பணிபுரியும் உற்பத்தியாளர்களுக்கு, பொருள் பண்புகள் குறிப்பாக கவனம் செலுத்தப்பட வேண்டும். ஈரப்பதம், துகள் அளவு விநியோகம், தரப்படுத்தல் மற்றும் பொருள் மாறுபாடு ஆகியவை அனைத்தும் தொகுதி செயல்முறையை பாதிக்கலாம்.

வாடிக்கையாளர்கள் என்ன கருத்தில் கொள்ள வேண்டும்?

மதிப்பிடும் போது அதொகுதி உற்பத்திக்கான கான்கிரீட் தொகுதி அமைப்பு, மொத்த வகைகளின் எண்ணிக்கை, தேவையான பேட்ச்சிங் துல்லியம், சேமிப்பக திறன் மற்றும் நோக்கம் கொண்ட கலவையுடன் பொருந்தக்கூடிய தன்மை ஆகியவற்றைக் கருத்தில் கொள்ளுங்கள்.

ஆலை ஃப்ளை ஆஷ் அல்லது ஸ்டீல் ஸ்லாக் போன்ற தொழில்துறை துணை தயாரிப்புகளைப் பயன்படுத்த திட்டமிட்டால், அவற்றின் கையாளுதல் பண்புகள் மற்றும் கலவை-வடிவமைப்புத் தேவைகளுக்கும் பேட்சிங் உள்ளமைவு கணக்கிட வேண்டும். ஒவ்வொரு இரண்டாம் நிலை பொருளும் ஒவ்வொரு கான்கிரீட் தயாரிப்புக்கும் ஏற்றது அல்ல.

1.2 கான்கிரீட் கலவை அமைப்பு

மூலப்பொருட்கள் அளவிடப்பட்டவுடன், அவை கலவை முறைக்கு செல்கின்றன.

இந்த கட்டத்தின் நோக்கம் சிமென்ட், திரட்சிகள், தண்ணீர் மற்றும் பிற அங்கீகரிக்கப்பட்ட பொருட்களை கலவை முழுவதும் சமமாக விநியோகிப்பதாகும். வழக்கமான ஆயத்த கலவை கான்கிரீட் பயன்பாடுகளைப் போலன்றி, பல கான்கிரீட் தொகுதி உற்பத்தி செயல்முறைகள் ஒப்பீட்டளவில் குறைந்த சரிவு அல்லது அரை உலர்ந்த கான்கிரீட் கலவைகளைப் பயன்படுத்துகின்றன.

கலவை அமைப்பில் பின்வருவன அடங்கும்:

•முக்கிய பொருள் கான்கிரீட் கலவைகள்.

•ஒரு தனி மேற்பரப்பு அடுக்கு தேவைப்படும் தயாரிப்புகளுக்கான ஃபேஸ்-மிக்ஸ் மிக்சர்கள்.

•கலவை தளங்கள் மற்றும் உணவு உபகரணங்கள்.

•நீர் மற்றும் கலவை மருந்தளவு அமைப்புகள்.

•கலப்பு கான்கிரீட்டை மாற்றுவதற்கான கன்வேயர்கள் அல்லது வாளி உயர்த்திகள்.

சில உற்பத்திக் கோடுகள் வண்ண நடைபாதைத் தொகுதிகள் மற்றும் பிற அலங்கார கான்கிரீட் தயாரிப்புகளை உற்பத்தி செய்வதற்காக ஒரு தனி நிறமி கலவை அமைப்பையும் இணைக்கின்றன.

கலவையின் தரம் முடிக்கப்பட்ட தொகுதியின் தோற்றத்தை விட அதிகமாக பாதிக்கிறது. ஒரு சீரற்ற கலவையானது பொருள் விநியோகம், சுருக்க நடத்தை, பரிமாணங்கள் மற்றும் தயாரிப்பு வலிமை ஆகியவற்றில் மாறுபாடுகளுக்கு வழிவகுக்கும்.

வாடிக்கையாளர்கள் என்ன கருத்தில் கொள்ள வேண்டும்?

திதொகுதி தயாரிக்கும் இயந்திரத்திற்கான கான்கிரீட் கலவை தேவையான உற்பத்தி சுழற்சி, தொகுதி அளவு, கான்கிரீட் உருவாக்கம் மற்றும் தயாரிப்பு வரம்பு ஆகியவற்றின் படி தேர்ந்தெடுக்கப்பட வேண்டும்.

ஒரு விவரக்குறிப்புத் தாளில் குறிப்பிடப்பட்டுள்ள கலவை திறன் மற்றும் தொகுதி இயந்திரத்திற்கு வழங்கப்பட்ட பயன்படுத்தக்கூடிய கான்கிரீட்டின் உண்மையான அளவு ஆகியவற்றை வேறுபடுத்துவதும் முக்கியம். கலவையானது தொடர்ச்சியான உருவாக்கம் செயல்பாடுகளை ஆதரிக்க தேவையான பொருட்களை விரைவாக தயாரித்து வெளியேற்ற வேண்டும்.

1.3 பொருள் கடத்தல் மற்றும் விநியோக அமைப்பு

கலந்த பிறகு, புதிய கான்கிரீட் தேவையற்ற தாமதங்கள் அல்லது பொருள் பிரித்தல் இல்லாமல் உருவாக்கும் இயந்திரத்திற்கு வழங்கப்பட வேண்டும்.

இது கடத்தல் மற்றும் விநியோக அமைப்பின் பங்கு.

உற்பத்தி அமைப்பைப் பொறுத்து, இதில் பின்வருவன அடங்கும்:

•மொத்த மற்றும் கலப்பு கான்கிரீட்டிற்கான பெல்ட் கன்வேயர்கள்.

•செங்குத்து பொருள் பரிமாற்றத்திற்கான பக்கெட் உயர்த்திகள்.

•கான்கிரீட் பரிமாற்ற ஹாப்பர்கள்.

•முகம்-கலவை மற்றும் அடிப்படை கலவை விநியோக சாதனங்கள்.

•உணவு சட்டங்கள் மற்றும் பொருள் விநியோக வழிமுறைகள்.

இரண்டு அடுக்கு நடைபாதைத் தொகுதி உற்பத்திக்கு, அடிப்படைப் பொருள் மற்றும் முகப் பொருள் தனித்தனியான கலவை மற்றும் உணவு ஏற்பாடுகள் தேவைப்படலாம்.

நன்கு வடிவமைக்கப்பட்ட கடத்தும் அமைப்பு பொருள் விநியோகத்தை தொகுதி இயந்திரத்துடன் ஒத்திசைக்க வைக்கிறது. இது தேவையற்ற கைமுறை கையாளுதலைக் குறைக்கிறது மற்றும் மேலும் ஒழுங்கமைக்கப்பட்ட உற்பத்தி ஓட்டத்தை பராமரிக்க உதவுகிறது.

இந்த வரியின் பகுதி சில நேரங்களில் தொழிற்சாலை திட்டமிடலின் போது குறைத்து மதிப்பிடப்படுகிறது. ஆயினும்கூட, பொருள் பரிமாற்றம் தொடர்ச்சியான இடையூறாக இருந்தால், ஒரு திறமையான கலவை மற்றும் மோல்டிங் இயந்திரம் கூட தொடர்ந்து வேலை செய்ய முடியாது.

வாடிக்கையாளர்கள் என்ன கருத்தில் கொள்ள வேண்டும்?

திட்டமிடும் போது ஒருமுழு தானியங்கி கான்கிரீட் தொகுதி உற்பத்தி வரி, கலவை மற்றும் உருவாக்கும் இயந்திரம், கன்வேயர் திறன், பரிமாற்ற புள்ளிகள் மற்றும் பொருள் ஸ்ட்ரீம்களின் எண்ணிக்கை ஆகியவற்றுக்கு இடையே உள்ள தூரத்தை ஆய்வு செய்யவும்.

ஆய்வு, துப்புரவு மற்றும் பராமரிப்புக்கு போதுமான அணுகலை அனுமதிக்கும் போது, ​​தளவமைப்பு தேவையற்ற இடமாற்றங்களைக் குறைக்க வேண்டும்.

1.4 முக்கிய தொகுதி உருவாக்கும் அமைப்பு

தொகுதி தயாரிக்கும் இயந்திரம் உற்பத்தி வரிசையின் மைய உருவாக்கும் அலகு ஆகும். இது தயாரிக்கப்பட்ட கான்கிரீட் கலவைகளை வரையறுக்கப்பட்ட பரிமாணங்கள், வடிவங்கள் மற்றும் மேற்பரப்பு பண்புகள் கொண்ட தயாரிப்புகளாக மாற்றுகிறது.

பெரும்பாலான நவீன தானியங்கி கான்கிரீட் தொகுதி இயந்திரங்கள் கான்கிரீட் தயாரிப்புகளை உருவாக்க அச்சு அமைப்புகள், அதிர்வு, ஹைட்ராலிக் அழுத்தம் மற்றும் கட்டுப்படுத்தப்பட்ட பொருள் உணவு ஆகியவற்றின் கலவையைப் பயன்படுத்துகின்றன.

ஒரு பொதுவான உருவாக்கும் அமைப்பு பின்வருவனவற்றை உள்ளடக்குகிறது:

•முக்கிய இயந்திர சட்டகம்.

•மோல்ட் மற்றும் டேம்பர் ஹெட் அசெம்பிளிகள்.

•அதிர்வு அமைப்பு.

•ஹைட்ராலிக் அமைப்பு.

•பொருள் உணவு அமைப்பு.

•தட்டு உணவு மற்றும் பொருத்துதல் வழிமுறை.

•மின் மற்றும் ஆட்டோமேஷன் கட்டுப்பாடுகள்.

உற்பத்தியின் போது, ​​தேவையான கான்கிரீட் கலவை அச்சு குழிகளில் விநியோகிக்கப்படுகிறது. அதிர்வு மற்றும் அழுத்துதல் பின்னர் பொருளை குறிப்பிட்ட தயாரிப்பு வடிவத்தில் சுருக்கவும். புதிதாக வடிவமைக்கப்பட்ட தயாரிப்புகள் பின்னர் அடுத்த கட்டத்திற்கு மாற்றப்படும்.

வெவ்வேறு அச்சு கட்டமைப்புகள் ஒரு இயந்திர தளத்தை பல்வேறு தயாரிப்புகளை உற்பத்தி செய்ய அனுமதிக்கின்றன, இயந்திரத்தின் இயக்க வரம்பு மற்றும் இணக்கமான சாதன அமைப்புகளுக்கு உட்பட்டது.

பொதுவான பயன்பாடுகளில் பின்வருவன அடங்கும்:

•வெற்று கான்கிரீட் தொகுதிகள்.

•திடமான கான்கிரீட் தொகுதிகள்.

•கான்கிரீட் நடைபாதை தொகுதிகள்.

•கர்ப்ஸ்டோன்கள் மற்றும் கெர்ப்ஸ்டோன்கள்.

•புல் நடைபாதைகள் மற்றும் ஊடுருவக்கூடிய மண்பாதைகள்.

•சாய்வு பாதுகாப்பு தொகுதிகள்.

•பிற ப்ரீகாஸ்ட் கான்கிரீட் பொருட்கள்.

இயந்திரத்தின் அதிர்வு தொழில்நுட்பம், அச்சு வடிவமைப்பு, உணவு ஏற்பாடு மற்றும் இயக்க அளவுருக்கள் அனைத்தும் செயல்திறனை உருவாக்கும் செல்வாக்கு.

வாடிக்கையாளர்கள் என்ன கருத்தில் கொள்ள வேண்டும்?

ஒன்றைத் தேர்ந்தெடுக்கும்போதுதானியங்கி கான்கிரீட் தொகுதி தயாரிக்கும் இயந்திரம், அதன் விளம்பரப்படுத்தப்பட்ட சுழற்சி நேரத்தில் மட்டும் கவனம் செலுத்த வேண்டாம்.

உண்மையான தயாரிப்பு பரிமாணங்கள், ஒரு அச்சுக்கு தயாரிப்புகளின் எண்ணிக்கை, கிடைக்கக்கூடிய அச்சு உள்ளமைவுகள், அதிர்வு அமைப்பு, அதிகபட்ச தயாரிப்பு உயரம் மற்றும் நீங்கள் உத்தேசித்துள்ள கான்கிரீட் கலவையுடன் பொருந்தக்கூடிய தன்மை ஆகியவற்றைச் சரிபார்க்கவும்.

நிலையான வெற்றுத் தொகுதிகளுக்குப் பொருத்தமான ஒரு இயந்திரத்திற்கு, பெரிய நடைபாதை தயாரிப்புகள் அல்லது சிறப்பு கான்கிரீட் அலகுகளை உற்பத்தி செய்வதற்கு வெவ்வேறு கருவிகள் அல்லது கட்டமைப்பு தேவைப்படலாம்.

1.5 தட்டு கையாளுதல் மற்றும் சுழற்சி அமைப்பு

தானியங்கு கான்கிரீட் தொகுதி உற்பத்தியில் உற்பத்தி தட்டுகள் முக்கிய பங்கு வகிக்கின்றன.

அவை மோல்டிங்கின் போது துணை மேற்பரப்பை வழங்குகின்றன மற்றும் அடுத்தடுத்த கையாளுதல் மற்றும் குணப்படுத்தும் நிலைகள் மூலம் புதிதாக உருவாக்கப்பட்ட தயாரிப்புகளை எடுத்துச் செல்கின்றன. பல தானியங்கு உற்பத்திக் கோடுகளில், அதே பலகைகள் மீண்டும் பயன்பாட்டிற்காக உருவாக்கும் இயந்திரத்திற்குச் சுற்றுகின்றன.

ஒரு பொதுவான தட்டு கையாளுதல் அமைப்பில் பின்வருவன அடங்கும்:

•தானியங்கி தட்டு ஊட்டிகள்.

•தட்டு பொருத்துதல் சாதனங்கள்.

•வெட்-பிளாக் கன்வேயர்கள்.

•லிஃப்ட் மற்றும் லோவேட்டர்கள்.

•ஃபிங்கர் கார்கள் அல்லது டிரான்ஸ்பர் கார்கள்.

•வெற்று தட்டு திரும்பும் கன்வேயர்கள்.

•தட்டு சேகரிப்பு மற்றும் தாங்கல் உபகரணங்கள்.

சுழற்சி செயல்முறை பொதுவாக இந்த வரிசையைப் பின்பற்றுகிறது:

①ஒரு வெற்று தட்டு வழங்கப்பட்டு தொகுதி இயந்திரத்தில் நிலைநிறுத்தப்படுகிறது.

②புதிதாக வடிவமைக்கப்பட்ட தயாரிப்புகள் தட்டுக்கு மாற்றப்படுகின்றன.

③தட்டு மற்றும் பச்சைத் தொகுதிகள் குணப்படுத்தும் பகுதியை நோக்கி நகரும்.

④குணப்படுத்திய பிறகு, முடிக்கப்பட்ட பொருட்கள் கோரைப்பாயில் இருந்து பிரிக்கப்படுகின்றன.

⑤வெற்று தட்டு மற்றொரு உற்பத்தி சுழற்சிக்கான உருவாக்கும் இயந்திரத்திற்குத் திரும்புகிறது.

இது ஒரு வழி போக்குவரத்து செயல்முறையை விட தொடர்ச்சியான சுழற்சியாகும்.

தட்டு விவரக்குறிப்புகள் கூட முக்கியம். பரிமாணங்கள், தட்டையானது, விறைப்புத்தன்மை, எடை மற்றும் மீண்டும் மீண்டும் அதிர்வுகளுக்கு எதிர்ப்பு ஆகியவை பிளாக் இயந்திரம் மற்றும் கையாளுதல் கருவிகளுடன் பொருந்த வேண்டும்.

வாடிக்கையாளர்கள் என்ன கருத்தில் கொள்ள வேண்டும்?

தேர்ந்தெடுக்கும் போது ஒருகான்கிரீட் தொகுதி இயந்திர தட்டு கையாளுதல் அமைப்பு, முழுமையான சுழற்சி சுழற்சி, பரிமாற்ற வேகம், தட்டு பொருள் மற்றும் கையாளும் முறைக்கு தேவையான பலகைகளின் எண்ணிக்கையை மதிப்பீடு செய்யவும்.

பிரதான இயந்திரம் மற்றும் குணப்படுத்தும் கருவிகள் போதுமான திறன் கொண்டவையாக இருந்தாலும், போதிய தட்டு அளவுகள் உற்பத்தியில் குறுக்கிடலாம்.

1.6 க்யூரிங் மற்றும் கிரீன்-பிளாக் ஹேண்ட்லிங் சிஸ்டம்

புதிதாக வடிவமைக்கப்பட்ட கான்கிரீட் தொகுதிகள் கையாளுதல், குவியலிடுதல் அல்லது விநியோகம் செய்ய உடனடியாக தயாராக இல்லை. தேவையான வலிமை மற்றும் ஆயுளை உருவாக்க அவர்களுக்கு பொருத்தமான குணப்படுத்தும் நிலைமைகள் தேவை.

குணப்படுத்தும் அமைப்பு புதிதாக உருவாக்கப்பட்ட தயாரிப்புகளின் இயக்கம், சேமிப்பு மற்றும் குணப்படுத்துதல் ஆகியவற்றை நிர்வகிக்கிறது.

ஆலையின் உற்பத்தி அளவு மற்றும் அமைப்பைப் பொறுத்து, பொதுவான கட்டமைப்புகள் பின்வருமாறு:

க்யூரிங் ரேக்குகள்

தட்டுகளில் உள்ள புதிய தயாரிப்புகள் நியமிக்கப்பட்ட ரேக் நிலைகளுக்கு மாற்றப்படுகின்றன. இந்த ஏற்பாடு குணப்படுத்தும் இடத்தை ஒழுங்கமைக்கிறது மற்றும் முறையான தட்டு சுழற்சியை ஆதரிக்கிறது.

விரல்-கார் குணப்படுத்தும் அமைப்புகள்

ஒரு விரல் கார் உற்பத்திப் பகுதிக்கும் குணப்படுத்தும் இடங்களுக்கும் இடையே தட்டுகளை மாற்றுகிறது. இது பொதுவாக ஒழுங்கமைக்கப்பட்ட க்யூரிங் ரேக்குகள் அல்லது அறைகள் கொண்ட தானியங்கு உற்பத்தி வரிகளில் பயன்படுத்தப்படுகிறது.

உயர் நிலை குணப்படுத்தும் அமைப்புகள்

லிஃப்ட், ஃபிங்கர் கார்கள் மற்றும் தானியங்கு சேமிப்பு ஏற்பாடுகள் பல-நிலை குணப்படுத்தும் பகுதிகள் வழியாக தட்டுகளை நகர்த்துகின்றன. இந்த அமைப்புகள் கிடைக்கக்கூடிய தொழிற்சாலை இடத்தைப் பயன்படுத்த உதவும்.

தரை அல்லது முற்றத்தை குணப்படுத்துதல்

சில உற்பத்தி வசதிகள் குணப்படுத்த மற்றும் தற்காலிக தயாரிப்பு சேமிப்பிற்காக நியமிக்கப்பட்ட தரைப்பகுதிகளைப் பயன்படுத்துகின்றன. இந்த அணுகுமுறை தன்னியக்கத்தின் அளவைப் பொறுத்து அதிக கைமுறை கையாளுதலை உள்ளடக்கியிருக்கலாம்.

சரியான குணப்படுத்தும் முறை, தயாரிப்பு வகை, உற்பத்தி அளவு, கிடைக்கும் இடம், உள்ளூர் காலநிலை மற்றும் தேவையான கையாளுதல் திறன் ஆகியவற்றைப் பொறுத்தது.

குணப்படுத்துவது வெறுமனே ஒரு சேமிப்பு நடவடிக்கை அல்ல என்பதை நினைவில் கொள்வது மதிப்பு. வெப்பநிலை, ஈரப்பதம், குணப்படுத்தும் காலம் மற்றும் தயாரிப்பு கையாளும் நிலைமைகள் அனைத்தும் கான்கிரீட் வலிமையின் வளர்ச்சியை பாதிக்கின்றன.

வாடிக்கையாளர்கள் என்ன கருத்தில் கொள்ள வேண்டும்?

மதிப்பிடும் போது அகான்கிரீட் தொகுதி குணப்படுத்தும் அமைப்பு, கிடைக்கும் சேமிப்பக நிலைகளின் எண்ணிக்கையைத் தாண்டி பார்க்கவும்.

முழுமையான தட்டு சுழற்சி சுழற்சி, குணப்படுத்தும் திறன், சுற்றுச்சூழல் நிலைமைகள், தயாரிப்பு கையாளுதல் தேவைகள் மற்றும் குணப்படுத்தப்பட்ட தட்டுகள் இறக்குதல் மற்றும் க்யூபிங் நிலைக்கு எவ்வாறு திரும்புகின்றன என்பதைக் கவனியுங்கள்.

க்யூரிங் அமைப்பு புதிய தயாரிப்புகளின் பின்னடைவை உருவாக்காமல் உருவாக்கும் இயந்திரத்தின் வெளியீட்டிற்கு இடமளிக்க வேண்டும்.

1.7 முடிக்கப்பட்ட தயாரிப்பு க்யூபிங் மற்றும் பேக்கேஜிங் அமைப்பு

குணப்படுத்திய பிறகு, கான்கிரீட் தயாரிப்புகள் முடிக்கப்பட்ட தயாரிப்பு கையாளும் பகுதிக்கு மாற்றப்படுகின்றன.

இந்த அமைப்பின் முக்கிய நோக்கம், தயாரிப்புகளை அவற்றின் தட்டுகளிலிருந்து பிரித்து, நிலையான அடுக்குகளாக ஏற்பாடு செய்து, சேமிப்பு அல்லது போக்குவரத்துக்கு தயார் செய்வதாகும்.

வழக்கமான உபகரணங்கள் அடங்கும்:

•தானியங்கி க்யூபர்கள்.

•தொகுதி பிரிப்பான்கள்.

•தயாரிப்பு கடத்திகள்.

•தட்டு திரும்பும் அமைப்புகள்.

•வார்ப்பிங் அல்லது ரேப்பிங் இயந்திரங்கள்.

•முடிக்கப்பட்ட தயாரிப்பு பரிமாற்ற உபகரணங்கள்.

ஒரு தானியங்கி க்யூபிங் அமைப்பு குணப்படுத்தப்பட்ட தொகுதிகளை நியமிக்கப்பட்ட ஸ்டாக் உள்ளமைவுகளில் ஏற்பாடு செய்கிறது. உபகரண வடிவமைப்பைப் பொறுத்து, தயாரிப்புகளை அவற்றின் உற்பத்தித் தட்டுகளிலிருந்து பிரிக்கலாம் மற்றும் வெற்று தட்டுகளை சுழற்சி முறைக்கு திருப்பி விடலாம்.

பேக்கேஜிங் உபகரணங்கள் பின்னர், சேமிப்பு, கையாளுதல் அல்லது விநியோகத்திற்காக முடிக்கப்பட்ட அடுக்குகளை பாதுகாக்கிறது.

விநியோகஸ்தர்கள், கட்டுமான ஒப்பந்ததாரர்கள் மற்றும் உள்கட்டமைப்புத் திட்டங்களை வழங்கும் உற்பத்தியாளர்களுக்கு, முடிக்கப்பட்ட தயாரிப்புப் பிரிவு மிகவும் முக்கியமானது. மோசமாக ஒழுங்கமைக்கப்பட்ட குவியலிடுதல் அல்லது கையாளுதல் தயாரிப்புகளை உருவாக்கும் மற்றும் குணப்படுத்தும் செயல்முறைகளை முடித்த பிறகு சேதப்படுத்தும்.

வாடிக்கையாளர்கள் என்ன கருத்தில் கொள்ள வேண்டும்?

ஒரு தேர்ந்தெடுக்கும் போதுதானியங்கி கான்கிரீட் தொகுதி க்யூபிங் மற்றும் பேக்கேஜிங் அமைப்பு, தயாரிப்பு பரிமாணங்கள், அடுக்கு உள்ளமைவுகள், கையாளுதல் தேவைகள் மற்றும் பிரதான இயந்திரத்தின் வெளியீடு ஆகியவற்றுடன் அதன் இணக்கத்தன்மையை உறுதிப்படுத்தவும்.

க்யூபிங் மற்றும் பேக்கேஜிங் கருவிகள் முடிக்கப்பட்ட தயாரிப்புகளை ஒப்பிடக்கூடிய விகிதத்தில் செயலாக்க முடியாவிட்டால், மோல்டிங் திறனை அதிகரிப்பதில் சிறிய மதிப்பு உள்ளது.

1.8 மையப்படுத்தப்பட்ட மின் கட்டுப்பாடு மற்றும் தன்னியக்க அமைப்பு

இறுதி அமைப்பு வெவ்வேறு உற்பத்தி நிலைகளை இணைக்கிறது மற்றும் அவற்றின் செயல்பாட்டை ஒருங்கிணைக்கிறது.

நவீன தானியங்கி உற்பத்தி வரிசைகள் பொதுவாக PLC-அடிப்படையிலான கட்டுப்பாட்டு அமைப்புகள், தொழில்துறை தொடு பேனல்கள், சென்சார்கள் மற்றும் தகவல் தொடர்பு நெட்வொர்க்குகள் ஆகியவற்றை சாதன இயக்கங்கள் மற்றும் உற்பத்தி வரிசைகளை நிர்வகிக்க பயன்படுத்துகின்றன.

உள்ளமைவைப் பொறுத்து, கட்டுப்பாட்டு அமைப்பு ஒருங்கிணைக்க முடியும்:

•மொத்த தொகுப்பு மற்றும் பொருள் வீரியம்.

•கலவை செயல்பாடு மற்றும் பொருள் வெளியேற்றம்.

•பொருள் உணவு மற்றும் விநியோகம்.

•இயந்திர இயக்கங்களைத் தடுக்கவும் மற்றும் சுழற்சிகளை உருவாக்கும்.

•தட்டு பரிமாற்றம் மற்றும் குணப்படுத்தும் செயல்பாடுகள்.

•முடிக்கப்பட்ட தயாரிப்பு கையாளுதல்.

•உபகரணங்கள் நிலை கண்காணிப்பு மற்றும் உற்பத்தி தரவு சேகரிப்பு.

ஒரு மையப்படுத்தப்பட்ட கட்டுப்பாட்டு ஏற்பாடு ஆபரேட்டர்கள் ஒவ்வொரு இயந்திரத்தையும் சுயாதீனமாக நிர்வகிப்பதற்குப் பதிலாக ஒரு ஒருங்கிணைந்த இடைமுகத்திலிருந்து உற்பத்தி செயல்முறையை கண்காணிக்க உதவுகிறது.

டிஜிட்டல் கண்காணிப்புத் திறன்கள், உபகரண இயக்கத் தகவல்களுக்கான அணுகலை வழங்குவதன் மூலமும், கவனம் தேவைப்படும் நிலைமைகளைக் கண்டறிவதன் மூலமும் பராமரிப்புத் திட்டமிடலை ஆதரிக்கலாம்.

வாடிக்கையாளர்கள் என்ன கருத்தில் கொள்ள வேண்டும்?

மதிப்பிடும் போது அஒரு தானியங்கி தொகுதி உற்பத்தி வரிக்கான PLC கட்டுப்பாட்டு அமைப்பு, கட்டுப்பாட்டு தளம், உபகரணங்கள் தொடர்பு தேவைகள், கிடைக்கக்கூடிய இயக்கத் தரவு, எச்சரிக்கை செயல்பாடுகள் மற்றும் தொலைநிலை கண்காணிப்பின் நோக்கம் ஆகியவற்றைச் சரிபார்க்கவும்.

சரிசெய்தல், அளவுரு சரிசெய்தல் மற்றும் வழக்கமான பராமரிப்பு ஆகியவற்றிற்கான சரியான அணுகலை கட்டுப்பாட்டு அமைப்பு அனுமதிக்க வேண்டும்.

2. ஒரு முழுமையான உற்பத்தி வரிசையில் இந்த அமைப்புகள் எவ்வாறு ஒன்றாக வேலை செய்கின்றன?

ஒவ்வொரு அமைப்பையும் தனித்தனியாகப் புரிந்துகொள்வது பயனுள்ளதாக இருக்கும். ஆனால் ஒரு தொழிற்சாலை முதலீட்டாளருக்கு, உபகரணங்கள் ஒரு உற்பத்தி செயல்முறையாக எவ்வாறு செயல்படுகின்றன என்பது மிக முக்கியமான கேள்வி.

ஒரு பொதுவான தானியங்கி கான்கிரீட் தொகுதி உற்பத்தி பணிப்பாய்வு பின்வருமாறு சுருக்கமாகக் கூறலாம்:மூலப்பொருள் சேமிப்பு→ பேச்சிங்→ கலத்தல்→ பொருள் கடத்தல்→ தொகுதி உருவாக்கம்→ தட்டு பரிமாற்றம்→ குணப்படுத்துதல்→ க்யூபிங்→ பேக்கேஜிங்→ முடிக்கப்பட்ட தயாரிப்பு சேமிப்பு

வெற்று தட்டுகள் பின்னர் உருவாக்கும் இயந்திரத்திற்குத் திரும்பி, சுழற்சி சுழற்சியை நிறைவு செய்கின்றன. ஒவ்வொரு நிலையும் முந்தைய மற்றும் பின்வரும் நிலைகளின் செயல்திறனைப் பொறுத்தது.

உதாரணமாக, தொகுதி மற்றும் கலவை அமைப்புகள் போதுமான கான்கிரீட் வழங்க முடியவில்லை என்றால், தொகுதி இயந்திரம் பொருள் காத்திருக்க வேண்டும். தட்டு பரிமாற்றம் மிகவும் மெதுவாக இருந்தால், புதிதாக வடிவமைக்கப்பட்ட பொருட்கள் இயந்திரத்தைச் சுற்றி குவிந்துவிடும். குணப்படுத்தும் அமைப்பில் போதுமான திறன் இல்லாவிட்டால், முழு உற்பத்தி ஓட்டமும் கட்டுப்படுத்தப்படும்.

இதனாலேயே அ.வின் ஒட்டுமொத்த செயல்திறன்முழுமையான கான்கிரீட் தொகுதி உற்பத்தி வரி தனிப்பட்ட இயந்திர விவரக்குறிப்புகளை ஒப்பிடுவதை விட ஒரு ஒருங்கிணைந்த அமைப்பாக மதிப்பிடப்பட வேண்டும்.

உற்பத்தித் திறனில் எந்த அமைப்பு மிகப்பெரிய தாக்கத்தை ஏற்படுத்துகிறது?

ஒவ்வொரு தொழிற்சாலைக்கும் ஒரே பதில் இல்லை.

பிரதான தொகுதி இயந்திரம் உருவாக்கும் திறனை நிறுவுகிறது, ஆனால் உண்மையான உற்பத்தி வெளியீடு முழு வரியின் திறன் மற்றும் இயக்க தாளத்தைப் பொறுத்தது.

பல காரணிகள் சிறப்பு கவனம் தேவை:

•தொகுப்பு மற்றும் கலவை: கணினி தேவையான இடைவெளியில் போதுமான கான்கிரீட் வழங்க முடியுமா?

•தொகுதி உருவாக்கம்: இயந்திரம் ஒரு அச்சுக்கு தேவையான சுழற்சி நேரத்தையும் தயாரிப்பு அளவையும் அடைய முடியுமா?

•தட்டு சுழற்சி: தொடர்ச்சியான உற்பத்தியை பராமரிக்க போதுமான தட்டுகள் உள்ளனவா?

•குணப்படுத்துதல்: அமைப்பு தேவையான அளவு பச்சை தயாரிப்புகளுக்கு இடமளிக்க முடியுமா?

•க்யூபிங் மற்றும் பேக்கேஜிங்: கீழ்நிலை பின்னடைவை உருவாக்காமல் முடிக்கப்பட்ட தயாரிப்புகளை செயலாக்க முடியுமா?

உபகரணத் தேர்வை அணுகுவதற்கான ஒரு பயனுள்ள வழி, உற்பத்தி வரி உள்ளமைவை இறுதி செய்வதற்கு முன் ஒவ்வொரு கட்டத்திலும் சாத்தியமான இடையூறுகளைக் கண்டறிவதாகும்.

3. வாடிக்கையாளர்கள் சரியான கான்கிரீட் தொகுதி உற்பத்தி வரிசையை எவ்வாறு தேர்வு செய்ய வேண்டும்?

ஒவ்வொரு உற்பத்தியாளருக்கும் முழு தானியங்கி, அதிக திறன் கொண்ட தொழிற்சாலை தேவையில்லை. சரியான உற்பத்தி வரிசையானது வணிகத்தின் உண்மையான உற்பத்தித் தேவைகளுடன் பொருந்துகிறது மற்றும் தேவையற்ற முதலீடு இல்லாமல் அதன் எதிர்கால வளர்ச்சியை ஆதரிக்க முடியும்.

மேற்கோள்களைக் கோருவதற்கு முன், வாடிக்கையாளர்கள் பல முக்கிய காரணிகளை தெளிவுபடுத்த வேண்டும்.

3.1 உங்கள் இலக்கு தயாரிப்புகளை வரையறுக்கவும்

நீங்கள் உற்பத்தி செய்ய உத்தேசித்துள்ள தயாரிப்புகளுடன் தொடங்குங்கள். கட்டிடக் கட்டுமானத்திற்காக நீங்கள் முக்கியமாக ஹாலோ பிளாக்குகள் மற்றும் திடத் தொகுதிகளை உற்பத்தி செய்கிறீர்களா? நடைபாதைத் தொகுதிகள், கர்ப்ஸ்டோன்கள், புல் பேவர்கள் அல்லது அலங்கார கான்கிரீட் தயாரிப்புகளை தயாரிக்க திட்டமிட்டுள்ளீர்களா?

வெவ்வேறு தயாரிப்புகளுக்கு வெவ்வேறு அச்சுகள், பொருள் சூத்திரங்கள், உணவு ஏற்பாடுகள் மற்றும் அளவுருக்களை உருவாக்குதல் தேவைப்படலாம்.

தெளிவாக வரையறுக்கப்பட்ட தயாரிப்பு போர்ட்ஃபோலியோவைச் சுற்றி வடிவமைக்கப்பட்ட உற்பத்தி வரி கட்டமைக்க மற்றும் மதிப்பீடு செய்ய எளிதானது.

3.2 யதார்த்தமான உற்பத்தித் தேவைகளைக் கணக்கிடுங்கள்

விளம்பரப்படுத்தப்பட்ட திறன் கவர்ச்சிகரமானதாகத் தோன்றுவதால் மட்டுமே ஒரு இயந்திரத்தைத் தேர்ந்தெடுக்க வேண்டாம். அதற்குப் பதிலாக, எதிர்பார்க்கப்படும் ஆர்டர்கள், இயக்க நேரம், தயாரிப்பு பரிமாணங்கள் மற்றும் அச்சு உள்ளமைவுகளின் அடிப்படையில் தேவையான தினசரி அல்லது ஷிஃப்ட் வெளியீட்டைக் கணக்கிடுங்கள்.

தெளிவுபடுத்த சப்ளையர்களிடம் கேளுங்கள்:

•திறன் கணக்கீட்டிற்குப் பயன்படுத்தப்படும் தயாரிப்பு பரிமாணங்கள்.

•ஒரு அச்சுக்கு தயாரிப்புகளின் எண்ணிக்கை.

•இயந்திர சுழற்சி நேரம்.

•எதிர்பார்க்கப்படும் இயக்க நேரம்.

•உற்பத்தி அனுமானங்கள் மற்றும் இயக்க நிலைமைகள்.

•மேற்கோள் காட்டப்பட்ட வெளியீடு பிரதான இயந்திரத்தைக் குறிக்கிறதா அல்லது முழுமையான உற்பத்தி வரிசையைக் குறிக்கிறது.

இந்த விவரங்கள் சப்ளையர் ஒப்பீடுகளை மிகவும் அர்த்தமுள்ளதாக்குகின்றன.

3.3 மூலப்பொருட்கள் மற்றும் உள்ளூர் நிலைமைகளை மதிப்பீடு செய்யவும்

மூலப்பொருள் கிடைப்பது பிராந்தியங்களுக்கு இடையே கணிசமாக வேறுபடுகிறது.

சில உற்பத்தியாளர்கள் முக்கியமாக இயற்கை மணல் மற்றும் திரட்டுகளை நம்பியிருக்கிறார்கள், மற்றவர்கள் பொருத்தமான தொழில்துறை துணை தயாரிப்புகள் அல்லது மறுசுழற்சி செய்யப்பட்ட பொருட்களை தங்கள் கான்கிரீட் சூத்திரங்களின் ஒரு பகுதியாக பயன்படுத்துகின்றனர்.

காலநிலை நிலைமைகளும் முக்கியம். அதிக வெப்பநிலை, ஈரப்பதம், மழைப்பொழிவு மற்றும் பருவகால மாற்றங்கள் பொருள் சேமிப்பு, ஈரப்பதம் கட்டுப்பாடு, குணப்படுத்தும் ஏற்பாடுகள் மற்றும் தொழிற்சாலை செயல்பாடு ஆகியவற்றை பாதிக்கலாம்.

பொருத்தமானதுகான்கிரீட் தொகுதி உற்பத்தி ஆலை கட்டமைப்பு எனவே ஒரு நிலையான உபகரணப் பொதியை விட உண்மையான உள்ளூர் உற்பத்தி நிலைமைகளின் அடிப்படையில் இருக்க வேண்டும்.

3.4 பொருத்தமான ஆட்டோமேஷன் நிலையைத் தேர்ந்தெடுக்கவும்

ஆட்டோமேஷன் ஒரு உண்மையான செயல்பாட்டுத் தேவையை தீர்க்க வேண்டும்.

குறைந்த உற்பத்தி இலக்குகள், கிடைக்கக்கூடிய உழைப்பு அல்லது வரையறுக்கப்பட்ட ஆரம்ப முதலீட்டு வரவுசெலவுத் திட்டம் கொண்ட உற்பத்தியாளர்களுக்கு ஒரு அரை-தானியங்கி வரி பொருத்தமானதாக இருக்கலாம்.

உற்பத்தி அளவு, தயாரிப்பு வகை, தட்டு சுழற்சி மற்றும் தொழிலாளர் மேலாண்மை ஆகியவை அதிக அளவிலான ஒருங்கிணைப்பை நியாயப்படுத்தும் போது ஒரு முழுமையான தானியங்கி உற்பத்தி வரி மிகவும் பொருத்தமானதாக இருக்கலாம்.

உள்ளமைவுகளை ஒப்பிடும் போது, ​​பொருள் கையாளுதல், தட்டு சுழற்சி, குணப்படுத்துதல், க்யூபிங், பேக்கேஜிங் மற்றும் கட்டுப்பாட்டு அமைப்புகள் உட்பட முழுமையான முதலீட்டு நோக்கத்தை கருத்தில் கொள்ளுங்கள்.

3.5 உபகரணங்களை ஆர்டர் செய்வதற்கு முன் தொழிற்சாலை அமைப்பை திட்டமிடுங்கள்

தொழிற்சாலை இடம் மற்றும் உபகரணங்கள் ஏற்பாடு பொருள் ஓட்டம், தயாரிப்பு கையாளுதல் மற்றும் எதிர்கால விரிவாக்கத்தை பாதிக்கிறது.

உற்பத்தி வரியை உறுதிப்படுத்தும் முன், மதிப்பாய்வு செய்யவும்:

•தொழிற்சாலையின் தளம் மற்றும் கட்டிட உயரம் கிடைக்கும்.

•மூலப்பொருள் சேமிப்பு மற்றும் விநியோக அணுகல்.

•உபகரணங்கள் அடித்தளங்கள் மற்றும் நிறுவல் தேவைகள்.

•கன்வேயர் வழிகள் மற்றும் பரிமாற்ற புள்ளிகள்.

•குணப்படுத்துதல் மற்றும் முடிக்கப்பட்ட தயாரிப்பு சேமிப்பு திறன்.

•மின்சாரம், நீர் மற்றும் அழுத்தப்பட்ட காற்று தேவைகள்.

•பராமரிப்பு அணுகல் மற்றும் சாத்தியமான விரிவாக்க இடம்.

நன்கு திட்டமிடப்பட்ட தளவமைப்பு தேவையற்ற பொருள் இயக்கத்தை குறைக்கிறது மற்றும் தினசரி செயல்பாட்டை மேலும் நிர்வகிக்கிறது.

4. ஒரே ஒரு உயர்-செயல்திறன் இயந்திரத்தை விட சமச்சீர் உற்பத்தி வரி ஏன் முக்கியமானது

முதலீட்டு வரவுசெலவுத் திட்டத்தின் பெரும்பகுதியை பிரதான தொகுதி தயாரிக்கும் இயந்திரத்தில் கவனம் செலுத்த இது தூண்டுகிறது. எல்லாவற்றிற்கும் மேலாக, இது மிகவும் புலப்படும் சாதனம் மற்றும் உருவாக்கும் செயல்முறையின் மையமாகும்.

ஆனால் ஒரு உற்பத்தி வரி அதன் பலவீனமான செயல்பாட்டு இணைப்பைப் போலவே பயனுள்ளதாக இருக்கும்.

அதிவேக மோல்டிங் இயந்திரத்தைக் கொண்ட தொழிற்சாலையைக் கவனியுங்கள், ஆனால் குறைவான அளவு கலவை. இயந்திரம் கான்கிரீட்டிற்காக காத்திருக்க வேண்டியிருக்கும். மற்றொரு தொழிற்சாலையில் போதுமான கலவை மற்றும் உருவாக்கும் திறன் இருக்கலாம் ஆனால் மிகக் குறைவான உற்பத்தித் தட்டுகள், க்யூரிங் மூலம் நகரக்கூடிய தயாரிப்புகளின் எண்ணிக்கையைக் கட்டுப்படுத்துகிறது.

இவை தனிமைப்படுத்தப்பட்ட உபகரண சிக்கல்கள் அல்ல. அவை கணினி-நிலை உள்ளமைவு சிக்கல்கள்.

ஒரு சீரான உற்பத்தி வரி மூன்று விஷயங்களை அடைய வேண்டும்:

நிலையான பொருள் வழங்கல்: பேட்ச் செய்தல், கலத்தல் மற்றும் அனுப்புதல் ஆகியவை உருவாக்கும் இயந்திரத்தின் உற்பத்தித் தாளத்தை ஆதரிக்க வேண்டும்.

தொடர்ச்சியான தயாரிப்பு சுழற்சி: பாலேட் ஃபீடிங், வெட்-பிளாக் கையாளுதல், க்யூரிங் மற்றும் பேலட் ரிட்டர்ன் ஆகியவை ஒருங்கிணைந்த வளையமாக செயல்பட வேண்டும்.

பொருந்திய கீழ்நிலை திறன்: க்யூபிங், பேக்கேஜிங் மற்றும் முடிக்கப்பட்ட தயாரிப்பு கையாளுதல் ஆகியவை குணப்படுத்தப்பட்ட தயாரிப்புகளின் அளவோடு வேகத்தில் இருக்க வேண்டும்.

வாடிக்கையாளர்களுக்கு, ஒரு இயந்திரத்தின் விலை அல்லது மதிப்பிடப்பட்ட திறனை தனித்தனியாகப் பார்ப்பதற்குப் பதிலாக முழுமையான உற்பத்தி கட்டமைப்புகளை ஒப்பிடுவதாகும்.

5. க்யூஜிஎம் எப்படி கான்கிரீட் பிளாக் உற்பத்தி வரி கட்டமைப்பை அணுகுகிறது

அடிப்படை அமைப்புகள் மற்றும் அவற்றின் உறவுகள் தெளிவாகத் தெரிந்தவுடன், அடுத்த கட்டமாக, தொழிற்சாலையின் உண்மையான தேவைகளுக்கு உற்பத்தி வரிசையை பொருத்தக்கூடிய திறன் கொண்ட ஒரு உபகரண உற்பத்தியாளரைக் கண்டறிவது.

கான்கிரீட் தயாரிப்பு இயந்திரத் துறையில் 40 ஆண்டுகளுக்கும் மேலான அனுபவத்துடன்,QGM (குவாங்காங் மெஷினரி கோ., லிமிடெட்)வெவ்வேறு சந்தைகள் மற்றும் தயாரிப்பு பயன்பாடுகளுக்கு சேவை செய்யும் உற்பத்தியாளர்களுக்கு கான்கிரீட் தொகுதி உருவாக்கும் உபகரணங்கள் மற்றும் உற்பத்தி-வரி தீர்வுகளை வழங்குகிறது.

2014 ஆம் ஆண்டில், QGM ஆனது ஜெர்மனியின் Zenith Maschinenfabrik GmbH ஐ முழுமையாகக் கையகப்படுத்தியது, அந்த நேரத்தில் 60 ஆண்டுகளுக்கும் மேலான பொறியியல் வரலாற்றைக் கொண்டுள்ளது, மேலும் ஜெர்மனியில் ஒரு தொழில்நுட்ப ஆராய்ச்சி மற்றும் மேம்பாட்டு மையத்தை நிறுவியது. இது QGM இன் பரந்த உபகரண மேம்பாடு மற்றும் உற்பத்தி திறன்களில் ஜெர்மன் பொறியியல் நிபுணத்துவத்தை கொண்டு வந்தது.

ஒவ்வொரு திட்டத்தையும் ஒரே மாதிரியான உபகரணப் பொதியாகக் கருதுவதற்குப் பதிலாக, உற்பத்தி வரித் திட்டமிடல் உத்தேசிக்கப்பட்ட தயாரிப்புகள், மூலப்பொருட்கள், உற்பத்தி இலக்குகள், தொழிற்சாலை அமைப்பு மற்றும் தேவையான ஆட்டோமேஷன் நிலை ஆகியவற்றை கணக்கில் எடுத்துக்கொள்ள வேண்டும்.

5.1 வெவ்வேறு உற்பத்தித் தேவைகளுக்கான உபகரண விருப்பங்கள்

QGM இன் உபகரணங்கள் போர்ட்ஃபோலியோ பல்வேறு கான்கிரீட் தயாரிப்பு உற்பத்தி பயன்பாடுகளுக்காக வடிவமைக்கப்பட்ட பல இயந்திரத் தொடர்களை உள்ளடக்கியது.

•ZN தொடர்: சர்வோ-உந்துதல் அதிர்வு தொழில்நுட்பம் மற்றும் நெகிழ்வான உற்பத்தி உள்ளமைவுகளைக் கொண்ட முழு தானியங்கி பிளாக் செய்யும் இயந்திரங்கள்.

•டி தொடர்: பல்வேறு கான்கிரீட் தயாரிப்புகளுக்கான அனுசரிப்பு உற்பத்தி அளவுருக்கள் மற்றும் உள்ளமைவுகளுடன், பல தயாரிப்பு மோல்டிங் பயன்பாடுகளுக்காக வடிவமைக்கப்பட்டுள்ளது.

•ZENITH தொடர்: ZENITH 940 போன்ற நிறுவப்பட்ட பல அடுக்கு உற்பத்தி தொழில்நுட்பம் உட்பட ஜெர்மன்-பொறியியல் உபகரண தீர்வுகள்.

பொருத்தமான இயந்திரம் இலக்கு தயாரிப்புகள், தேவையான வெளியீடு, அச்சு கட்டமைப்பு மற்றும் உற்பத்தி செயல்முறை ஆகியவற்றை சார்ந்துள்ளது.

எடுத்துக்காட்டாக, பல பிளாக் மற்றும் பேவிங் தயாரிப்பு வகைகளில் கவனம் செலுத்தும் உற்பத்தியாளர் நெகிழ்வான அச்சு உள்ளமைவுகள் மற்றும் அனுசரிப்பு அதிர்வு அளவுருக்களுக்கு முன்னுரிமை அளிக்கலாம். பல அடுக்கு உற்பத்தி தேவைப்படும் ஒரு திட்டம் வேறுபட்ட இயந்திரக் கருத்து மற்றும் பொருள்-கையாளுதல் ஏற்பாட்டை மதிப்பீடு செய்யலாம்.

5.2 உற்பத்தி-வரி ஆட்டோமேஷனுடன் உருவாக்கும் தொழில்நுட்பத்தை ஒருங்கிணைத்தல்

பிரதான இயந்திரம் முழுமையான உற்பத்தித் தீர்வின் ஒரு பகுதி மட்டுமே.

ப்ராஜெக்ட் உள்ளமைவைப் பொறுத்து, உற்பத்தி-வரிசைத் திட்டமிடல், தொகுதி மற்றும் கலவை உபகரணங்கள், பொருள் பரிமாற்றம், தட்டு கையாளுதல், குணப்படுத்தும் ஏற்பாடுகள், க்யூபிங் மற்றும் தொடர்புடைய ஆட்டோமேஷன் அமைப்புகளையும் உள்ளடக்கியது.

QGM இன் இன்டெலிஜென்ட் எக்யூப்மென்ட் கிளவுட் சர்வீஸ் பிளாட்ஃபார்ம், ஆன்லைன் உபகரண கண்காணிப்பு, தொலைநிலை மேம்படுத்தல்கள், தவறு கணிப்பு மற்றும் கண்டறிதல், உபகரண சுகாதார மதிப்பீடுகள் மற்றும் இயக்க நிலை அறிக்கைகள் உள்ளிட்ட டிஜிட்டல் உபகரண மேலாண்மை திறன்களை வழங்குகிறது.

இந்தச் செயல்பாடுகள் உற்பத்தியாளர்களுக்கு உபகரண இயக்கத் தகவலை அணுகவும் மேலும் முறையான பராமரிப்பு நிர்வாகத்தை ஆதரிக்கவும் உதவுகின்றன.

உற்பத்தித் தெரிவுநிலையை மேம்படுத்த விரும்பும் ஆலைகளுக்கு, டிஜிட்டல் கண்காணிப்பு ஏற்கனவே உற்பத்தி செயல்பாட்டில் ஒருங்கிணைக்கப்பட்ட இயந்திர மற்றும் மின் தன்னியக்கத்தை பூர்த்தி செய்ய முடியும்.

5.3 உள்ளமைவு வாடிக்கையாளரின் உற்பத்தித் தேவைகளுடன் தொடங்க வேண்டும்

பொருத்தமான உற்பத்தி வரிசையானது மிகப்பெரியதாகவோ அல்லது மிகவும் தானியங்கியாகவோ இருக்க வேண்டிய அவசியமில்லை.

ஒரு புதிய தொழிற்சாலைக்கு, முன்னுரிமையானது எதிர்கால விரிவாக்கத்திற்கான இடத்துடன் கூடிய நடைமுறை உற்பத்தி செயல்முறையை நிறுவுவதாக இருக்கலாம். ஏற்கனவே உள்ள உற்பத்தியாளருக்கு, பொருள் கையாளுதலை மேம்படுத்துதல், கூடுதல் தயாரிப்பு வகைகளை அறிமுகப்படுத்துதல் அல்லது தேர்ந்தெடுக்கப்பட்ட உற்பத்தி நிலைகளை மேம்படுத்துதல் ஆகியவற்றில் கவனம் செலுத்தலாம்.

QGM உடன் ஒரு திட்டத்தைப் பற்றி விவாதிக்கும்போது, ​​உற்பத்தியாளர்கள் இதைப் பற்றிய தகவல்களைத் தயாரிக்க வேண்டும்:

•இலக்கு கான்கிரீட் பொருட்கள் மற்றும் அவற்றின் பரிமாணங்கள்.

•ஒரு ஷிப்ட் அல்லது நாளுக்கு தேவையான உற்பத்தி வெளியீடு.

•கிடைக்கும் மூலப்பொருட்கள் மற்றும் கலவை பண்புகள்.

•தொழிற்சாலை பரிமாணங்கள் மற்றும் தள நிலைமைகள்.

•விரும்பிய ஆட்டோமேஷன் நிலை.

•திட்டம் மேம்படுத்தப்பட்டால், இருக்கும் உபகரணங்கள்.

பொருத்தமானதை மதிப்பிடுவதற்கு இந்தத் தகவல் மிகவும் பயனுள்ள தொடக்கப் புள்ளியை வழங்குகிறதுதானியங்கி கான்கிரீட் தொகுதி உற்பத்தி வரி கட்டமைப்பு.

6. இறுதி எண்ணங்கள்: உங்கள் வணிகத்தைச் சுற்றி உற்பத்தி அமைப்பை உருவாக்குங்கள்

ஒரு நவீன கான்கிரீட் தொகுதி உற்பத்தி வரி ஒரு ஒருங்கிணைந்த உற்பத்தி அமைப்பாகும். மூலப்பொருள் கையாளுதல், பேட்ச் செய்தல், கலவை, உருவாக்கம், தட்டு சுழற்சி, குணப்படுத்துதல், க்யூபிங், பேக்கேஜிங் மற்றும் ஆட்டோமேஷன் அனைத்தும் இறுதி உற்பத்தி முடிவுக்கு பங்களிக்கின்றன.

வாடிக்கையாளர்களுக்கு, எந்த பிளாக் தயாரிக்கும் இயந்திரத்தை வாங்குவது என்பது மிக முக்கியமான முடிவு அல்ல. அவர்கள் உற்பத்தி செய்ய உத்தேசித்துள்ள தயாரிப்புகள், அவர்களுக்கு கிடைக்கும் பொருட்கள் மற்றும் அவர்களின் சந்தைக்குத் தேவையான வெளியீடு ஆகியவற்றைச் சுற்றி முழுமையான உற்பத்தி செயல்முறையை எவ்வாறு கட்டமைப்பது.

QGM பல்வேறு உற்பத்தி பயன்பாடுகளுக்கு சேவை செய்ய அதன் ZN, T மற்றும் ZENITH உபகரணத் தொடர்களுடன் கான்கிரீட் தொகுதி உற்பத்தி அனுபவத்தை ஒருங்கிணைக்கிறது.

புதிய கான்கிரீட் தொகுதி தொழிற்சாலையை திட்டமிடுகிறீர்களா அல்லது ஏற்கனவே உள்ள உற்பத்தி வரிசையை மேம்படுத்துகிறீர்களா? உங்கள் இலக்கு தயாரிப்புகள், உற்பத்தித் தேவைகள் மற்றும் உபகரண உள்ளமைவைப் பற்றி விவாதிக்க QGM ஐத் தொடர்பு கொள்ளவும். உங்கள் தொழிற்சாலையின் தேவைகளைப் புரிந்துகொள்வதன் மூலம் நன்கு பொருந்திய உற்பத்தி அமைப்பு தொடங்குகிறது.

அடிக்கடி கேட்கப்படும் கேள்விகள்

1. முழுமையான கான்கிரீட் தொகுதி உற்பத்தி வரிக்கு என்ன உபகரணங்கள் தேவை?

ஒரு முழுமையான கான்கிரீட் தொகுதி உற்பத்தி வரிசையில் பொதுவாக ஒரு மூலப்பொருள் சேமிப்பு மற்றும் தொகுதி அமைப்பு, கான்கிரீட் கலவை, பொருள் கடத்தும் உபகரணங்கள், தொகுதி தயாரிக்கும் இயந்திரம், தட்டு கையாளும் அமைப்பு, குணப்படுத்தும் அமைப்பு, தானியங்கி க்யூபர், பேக்கேஜிங் உபகரணங்கள் மற்றும் மையப்படுத்தப்பட்ட கட்டுப்பாட்டு அமைப்பு ஆகியவை அடங்கும். சரியான கட்டமைப்பு உற்பத்தி திறன், தயாரிப்பு வரம்பு மற்றும் ஆட்டோமேஷன் தேவைகளைப் பொறுத்தது.

2. உற்பத்தி வரிசையில் தொகுதி தயாரிக்கும் இயந்திரத்தின் பங்கு என்ன?

தொகுதி உருவாக்கும் இயந்திரம் மைய உருவாக்கும் அலகு ஆகும். இது அச்சுகள், அதிர்வு, அழுத்துதல் மற்றும் கட்டுப்படுத்தப்பட்ட பொருள் ஊட்டத்தைப் பயன்படுத்தி கான்கிரீட் கலவைகளை வெற்றுத் தொகுதிகள், திடத் தொகுதிகள், நடைபாதைத் தொகுதிகள் மற்றும் கர்ப்ஸ்டோன்கள் போன்ற பொருட்களாக வடிவமைக்கிறது.

3. கான்கிரீட் பிளாக் தயாரிப்பில் க்யூரிங் சிஸ்டம் ஏன் முக்கியமானது?

க்யூரிங் புதிதாக வடிவமைக்கப்பட்ட கான்கிரீட் தயாரிப்புகளை பொருத்தமான நிலைமைகளின் கீழ் தேவையான வலிமை மற்றும் நீடித்துழைப்பை உருவாக்க அனுமதிக்கிறது. ஒழுங்காக கட்டமைக்கப்பட்ட க்யூரிங் சிஸ்டம், தயாரிப்பு சேமிப்பு, தட்டு சுழற்சி மற்றும் உற்பத்தி வரி வழியாக பச்சை மற்றும் குணப்படுத்தப்பட்ட தொகுதிகளின் இயக்கம் ஆகியவற்றை நிர்வகிக்கிறது.

4. ஒவ்வொரு கான்கிரீட் தொகுதி உற்பத்தி வரிக்கும் தானியங்கி தட்டு கையாளுதல் மற்றும் க்யூபிங் அமைப்புகள் தேவையா?

அவசியம் இல்லை. சிறிய அல்லது அரை தானியங்கி தாவரங்கள் கையேடு அல்லது ஃபோர்க்லிஃப்ட் அடிப்படையிலான கையாளுதலைப் பயன்படுத்தலாம். பெரிய தானியங்கு வசதிகள் பெரும்பாலும் தானியங்கு பாலேட் ஃபீடர்கள், கன்வேயர்கள், க்யூரிங் டிரான்ஸ்ஃபர் சிஸ்டம்ஸ், க்யூபர்கள் மற்றும் பேக்கேஜிங் உபகரணங்களை கைமுறையாக கையாளுவதைக் குறைக்கவும், தயாரிப்பு இயக்கத்தை ஒருங்கிணைக்கவும் உள்ளடங்கும்.

5. சரியான தானியங்கி கான்கிரீட் தொகுதி உற்பத்தி வரியை நான் எவ்வாறு தேர்வு செய்வது?

உங்கள் இலக்கு தயாரிப்புகள், தேவையான உற்பத்தி வெளியீடு, கிடைக்கும் மூலப்பொருட்கள், தொழிற்சாலை தளவமைப்பு மற்றும் ஆட்டோமேஷன் தேவைகளை வரையறுப்பதன் மூலம் தொடங்கவும். பின்னர் ஒவ்வொரு உற்பத்தி நிலையின் திறனை மதிப்பீடு செய்யுங்கள், இதில் தொகுதி செய்தல், கலவை செய்தல், உருவாக்குதல், தட்டு சுழற்சி, குணப்படுத்துதல் மற்றும் கனப்படுத்துதல் ஆகியவை அடங்கும். பிரதான இயந்திரத்தின் மதிப்பிடப்பட்ட திறனை மட்டும் நம்பாமல் முழுமையான உள்ளமைவு உங்கள் இயக்கத் தேவைகளுடன் பொருந்த வேண்டும்.

தொடர்புடைய செய்திகள்
எனக்கு ஒரு செய்தி அனுப்பு
செய்தி பரிந்துரைகள்
X
உங்களுக்கு சிறந்த உலாவல் அனுபவத்தை வழங்கவும், தள போக்குவரத்தை பகுப்பாய்வு செய்யவும் மற்றும் உள்ளடக்கத்தைத் தனிப்பயனாக்கவும் நாங்கள் குக்கீகளைப் பயன்படுத்துகிறோம். இந்தத் தளத்தைப் பயன்படுத்துவதன் மூலம், எங்கள் குக்கீகளைப் பயன்படுத்துவதை ஒப்புக்கொள்கிறீர்கள். தனியுரிமைக் கொள்கை
நிராகரிக்கவும்ஏற்றுக்கொள்